Hej! Jako dostawca wysokiej precyzyjnych tokarstw CNC, jestem bardzo podekscytowany, że mogę podzielić się z Tobą, jak zaprogramować prostą rolę na jednym z tych złych chłopców. Na początku może się to wydawać trochę zniechęcające, ale zaufaj mi, kiedy to się rozłoży, to kawałek ciasta.
Zrozumienie podstaw wysokiej precyzji tokarki CNC
Zanim wskoczymy do programowania, szybko przejrzyjmy, jaka jest wysoka precyzja tokarki CNC. Jest to maszyna, która wykorzystuje komputerowe sterowanie numeryczne (CNC) do automatyzacji procesu cięcia i kształtowania materiałów, takich jak metal, drewno lub plastik. Część „wysoka precyzja” oznacza, że może dokonać naprawdę dokładnych cięć, co jest kluczowe dla tworzenia części, które idealnie pasują do siebie.
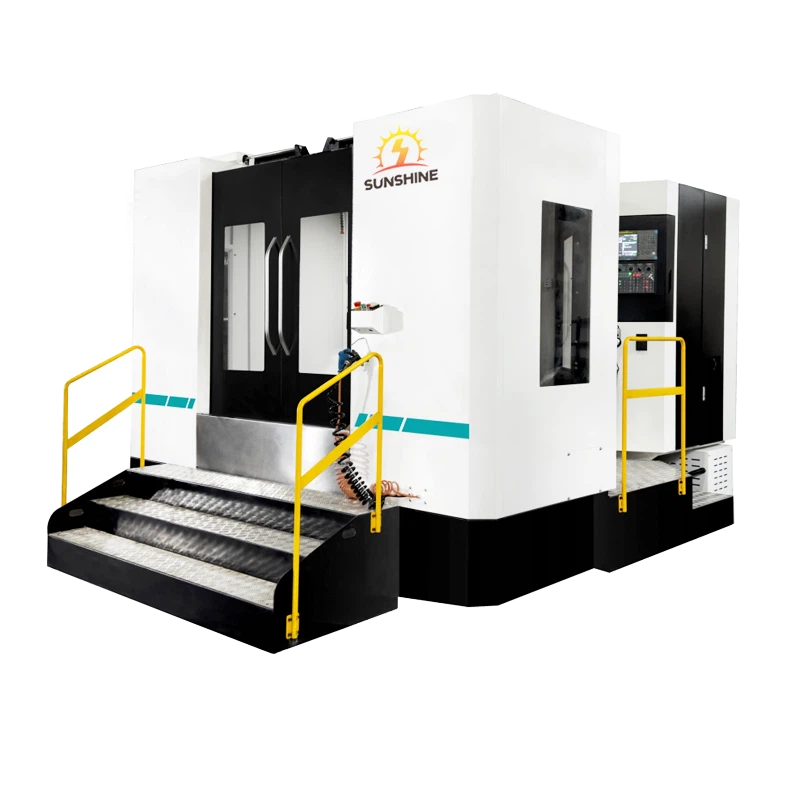
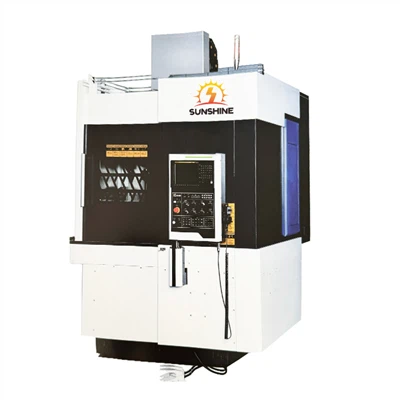
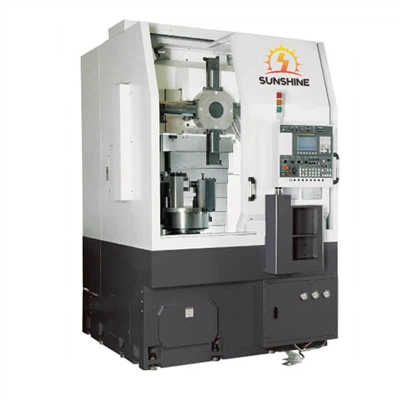
Nasza firma oferuje różnorodne tokarki o wysokiej precyzji CNC, takie jakPionowa tokarka pionowa CNC Brake CNC, TheTCK56Y Turning and Filling ZwiązekiMała pionowa tokarka CNC do przetwarzania dysków. Każda z tych maszyn ma swoje własne unikalne funkcje, ale wszystkie są zgodne z tymi samymi podstawowymi zasadami, jeśli chodzi o programowanie.
Rozpoczęcie programowania
1. Poznaj swój projekt części
Pierwszym krokiem w programowaniu części na tokarce CNC jest wyraźny projekt tego, co chcesz zrobić. Możesz użyć oprogramowania CAD (komputer - wspomagane projektowanie), aby utworzyć model 2D lub 3D swojej części. Ten model pokaże wszystkie wymiary, kształty i cechy części, które musisz przełożyć na program CNC.
2. Wybierz odpowiedni język programowania
Większość tokarstw CNC używa języka programowania o nazwie G - Code. G - Kod to zestaw poleceń, które informują maszynę, co robić, takie jak przesuwanie narzędzia tnącego, włączyć wrzeciono lub zmienić szybkość zasilania. To jak tajny kod dla twojej tokarki CNC!
3. Skonfiguruj swój obszar roboczy
Zanim zaczniesz pisać program, musisz skonfigurować tokarkę CNC. Obejmuje to zamontowanie przedmiotu na Chucku, instalację narzędzia tnącego i ustawienie punktu zerowego. Punkt zerowy to punkt odniesienia, z którego zostaną zmierzone wszystkie ruchy narzędzia tnącego.
Pisanie programu G - kodu
1. Zacznij od podstaw
Zacznijmy od prostego przykładu programowania cylindrycznej części. Najpierw musimy włączyć wrzeciono. Polecenie g - kodu to „m03 s [prędkość]”. Na przykład, jeśli chcesz, aby wrzeciono obracało się przy 1000 obr./min, napiszesz „M03 S1000”.
Następnie musimy przenieść narzędzie tnące do pozycji początkowej. Używamy polecenia G00 do szybkiego pozycjonowania. Na przykład, jeśli chcesz przenieść narzędzie do pozycji x = 20 i z = 5, napiszesz „g00 x20 z5”.
2. Operacje cięcia
Aby wyciąć materiał, używamy polecenia G01 do interpolacji liniowej. Powiedzmy, że chcemy wyciąć linię prostą z punktu początkowego (x = 20, z = 5) do (x = 10, z = 0). Napisaliśmy „G01 x10 Z0 F [Szybkość kanałów]”. Parametr „F” ustawia szybkość zasilania, czyli szybciej przesuwa się narzędzie tnące przez materiał. Na przykład „F0.1” oznacza szybkość zasilania 0,1 mm na rewolucję.
3. Kończenie programu
Po zakończeniu wszystkich operacji cięcia musisz wyłączyć wrzeciono i przenieść narzędzie tnące z powrotem do bezpiecznej pozycji. Poleceniem wyłączania wrzeciona jest „M05” i możesz użyć „G00” do przesunięcia narzędzia z powrotem. Na koniec dodasz polecenie „M30”, aby zakończyć program.
Oto prosty program G - kodu dla naszej cylindrycznej części:
O1000; Numer programu M03 S1000; Włącz wrzeciono przy 1000 obr./min G00 x20 Z5; Szybkie pozycjonowanie do punktu początkowego G01 x10 Z0 F0.1; Wytnij linię prostą M05; Wyłącz wrzeciono G00 x50 Z50; Przesuń narzędzie do bezpiecznej pozycji M30; Zakończ programŁadowanie i uruchamianie programu
1. Ładowanie programu
Po napisaniu programu G - kodu musisz załadować go do systemu sterowania tokarką CNC. Możesz to zrobić za pomocą dysku USB, połączenia Ethernet lub portu szeregowego.
2. Suchy bieg
Zanim zaczniesz wycinać rzeczywisty materiał, dobrym pomysłem jest wykonanie suchego biegu. Oznacza to uruchomienie programu bez narzędzia tnącego faktycznego dotykania materiału. Pozwala sprawdzić wszelkie błędy w programie i upewnić się, że maszyna porusza się zgodnie z oczekiwaniami.
3. Uruchamianie programu
Jeśli suchy bieg idzie dobrze, jesteś gotowy, aby rozpocząć cięcie! Naciśnij przycisk Rozpoczęcia cyklu na panelu sterowania tokarki CNC i obserwuj, jak maszyna ożywa część.


Rozwiązywanie problemów
Nawet najbardziej doświadczeni programiści czasami napotykają problemy. Oto kilka typowych problemów i jak je naprawić:
1. Kolizja narzędzia
Jeśli narzędzie tnące zderzy się z przedmiotem obrabianym lub Chuckiem, może to wynikać z błędu w programie lub nieprawidłowej konfiguracji. Sprawdź kod G - pod kątem niepoprawnych współrzędnych lub poleceń i upewnij się, że punkt zerowy jest ustawiony poprawnie.
2. Słabe wykończenie powierzchniowe
Jeśli powierzchnia części wygląda na szorstką, może to wynikać z niewłaściwej prędkości zasilającej, prędkości wrzeciona lub narzędzia tnącego. Spróbuj dostosować te parametry, aby poprawić wykończenie powierzchni.
3. Błędy programu
Jeśli tokarka CNC podaje komunikat o błędzie, uważnie przeczytaj kod błędu. Zazwyczaj wskazuje, co jest nie tak z programem, jak brakujące polecenie lub nieprawidłowa składnia.
Wniosek
Programowanie prostej części na wysokiej precyzji tokarki CNC nie jest tak trudne, jak się wydaje. Postępując zgodnie z tymi krokami, możesz tworzyć własne programy G - kodu i zacząć tworzyć niesamowite części. Pamiętaj, praktyka czyni idealną!
Jeśli chcesz kupić tokarkę o wysokiej precyzji CNC dla Twojej firmy, jesteśmy tutaj, aby pomóc. Czy potrzebujeszPionowa tokarka pionowa CNC Brake CNC, ATCK56Y Turning and Filling ZwiązeklubMała pionowa tokarka CNC do przetwarzania dysków, Mamy dla Ciebie odpowiednią maszynę. Skontaktuj się z nami, aby rozpocząć negocjacje zakupowe, a pozwólmy produkować na wyższy poziom!
Odniesienia
- „CNC Programming Handbook” Dan Holtz
- „G - programowanie kodu dla maszyn CNC” John Doe